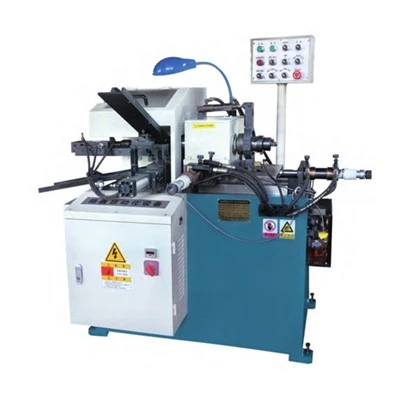
Wenn Sie ein Geschäft besitzen, das aHochgeschwindigkeits-Horizontalbearbeitungszentrum– oder Sie möchten eine Maschine kaufen, um die Produktion anzukurbeln – wissen Sie bereits, dass selbst geringfügige Verzögerungen beim Laden oder Entladen von Teilen die enormen Spindelzeitvorteile, die diese Maschinen bieten, zunichtemachen können. Ich habe in den letzten sieben Jahren als Vertreter des technischen Supports eines Bearbeitungszentrumslieferanten in Werkstätten gearbeitet und die Teams durch alles geführt, von der grundlegenden Bedienung bis zur Fehlerbehebung. Das häufigste Problem, das ich sehe, sind Werkstätten, die ihre Be- und Entlademethoden für horizontale Hochgeschwindigkeitsmaschinen nicht optimieren. Die meisten Leute gehen davon aus, dass die Beladung einer horizontalen Mühle mit der einer vertikalen Mühle identisch ist, aber die Ausrichtung der Spindel, die Art und Weise, wie die Späne abfallen, und die schnellen Verfahrgeschwindigkeiten erfordern spezifische, maßgeschneiderte Ansätze.
Lassen Sie uns dies in zuverlässige, bewährte Methoden sowie deren Vor- und Nachteile aufschlüsseln, damit Sie auswählen können, was zu Ihrer Mischung aus Aufträgen, Volumen und Personalgröße passt. Zunächst eine kurze Erinnerung daran, warum horizontale Maschinen anders sind: Ihre Spindel sitzt parallel zum Boden, sodass die Späne direkt in eine darunter liegende Wanne und nicht auf das Teil fallen. Das bedeutet, dass sie über längere Strecken laufen können, ohne dass die Späne manuell entfernt werden müssen. Allerdings befindet sich der Ladebereich häufig an der Seite der Spindel und nicht davor – daher muss Ihr Ladearbeitsablauf mit diesem physischen Layout übereinstimmen.
Manuelles Laden und Entladen von Teilen: Für kleine Chargen und Kleinserien
Manuelles Laden ist genau das, wonach es sich anhört: Ein Bediener handhabt jedes Teil, befestigt es in einem Schraubstock oder Spannstock, startet den Zyklus und entnimmt es, wenn es fertig ist. Dies ist die einfachste Methode und eignet sich hervorragend für Werkstätten, die Chargen von 1 bis 50 Teilen verarbeiten, oder für Prototypenaufträge, bei denen Designänderungen möglicherweise eine spontane Neumontage erfordern.
Der größte Gewinn hier ist Flexibilität. Ein Bediener kann die Spannvorrichtung innerhalb von Minuten anpassen, wenn sich die Abmessungen eines Teils ändern, zwischen Materialien (Aluminium, Stahl, Titan) wechseln, ohne die Automatisierung neu zu konfigurieren, und Fehler mitten im Lauf erkennen, bevor eine ganze Charge Ausschuss ist. Bei großen Auflagen stößt das manuelle Beladen jedoch an seine Grenzen. Hochgeschwindigkeits-Horizontalbearbeitungszentren können ein Teil in 2 bis 5 Minuten schneiden, sodass ein Bediener, der eine einzelne Maschine be-/entlädt, nicht mithalten kann – er wird entweder in Eile sein und Teilefehler verursachen oder die Maschine im Leerlauf auf ein Teil warten lassen. Ich habe letztes Jahr mit einer kundenspezifischen Automobilwerkstatt zusammengearbeitet, die für ihre Kleinserien-Prototypenlinie auf manuelle Beladung umgestiegen ist und so die Rüstzeit pro neuem Auftrag im Vergleich zu ihrem alten automatisierten System um 40 % verkürzt hat. Der Haken? Ihre Maschinenauslastung für die Massenproduktion sank um 25 %, da der Bediener die Spindelgeschwindigkeit nicht anpassen konnte.
Eine kleine Änderung für die manuelle Beladung, die überraschend gut funktioniert: Teile auf Schnellwechselschraubstöcken oder Paletten von der Maschine vorspannen. Der Bediener kann 3 bis 4 Teile gleichzeitig an einer nahegelegenen Werkbank einrichten und diese dann bei laufender Maschine austauschen. Dadurch wird die Ausfallzeit zwischen den Zyklen auf 1 bis 2 Minuten statt auf 5 bis 8 Minuten verkürzt, was die Auslastung erheblich steigert, ohne dass zusätzliche Automatisierungskosten anfallen.
Halbautomatisches Laden: Balance zwischen Flexibilität und Effizienz
Wenn Sie bereit sind, über die manuelle Beladung hinauszugehen, aber nicht in ein vollautomatisches System investieren möchten, ist die Halbautomatik die Lösung. Bei dieser Methode werden einfache pneumatische Greifer, einfache Förderbänder oder manuelle Palettenwechsler verwendet, um Teile zwischen einem Bereitstellungsbereich und der Maschine zu bewegen. VieleDoppelspindel-BearbeitungszentrumDie Modelle sind für halbautomatische Einstellungen konzipiert, da Sie dank ihrer Doppelspindeln eine Seite laden können, während die andere schneidet – eine manuelle Übergabe ist nicht erforderlich.
Die Halbautomatik eignet sich am besten für Chargen von 50 bis 500 Teilen oder für Aufträge, die konsistent genug sind, um ein einfaches System am Laufen zu halten, aber nicht so stabil sind, dass eine vollständige Automatisierung sinnvoll wäre. Eine übliche Konfiguration ist hier ein Zwei-Paletten-Wechsler (APC oder automatischer Palettenwechsler): Eine Palette wird von einem Bediener be-/entladen, während die Maschine die andere schneidet und sie in Sekundenschnelle austauscht. Einige halbautomatische Anlagen verfügen zusätzlich über ein Förderband für kleine Teile, das rohe Gussteile oder Knüppel direkt in einen Schraubstock befördert, so dass die einzige manuelle Arbeit darin besteht, das Förderband alle paar Stunden wieder aufzufüllen.
Der Kompromiss hier sind die Kosten. Ein halbautomatisches APC-System kostet nur einen Bruchteil einer vollständigen Roboterzelle, ist aber langsamer – die Palettenwechselzeiten betragen normalerweise 10 bis 15 Sekunden im Vergleich zu 2 bis 3 bei einer Roboterzelle. Wenn Sie außerdem verschiedene Teilegrößen verarbeiten, passt ein fester Förderer möglicherweise nicht für Teile mit ungewöhnlicher Form, sodass Sie die Bereitstellung jedes Mal anpassen müssen, wenn Sie den Auftrag wechseln. Im letzten Quartal haben wir ein halbautomatisches System für einen Lohnfertiger installiert, der Halterungen für die Luft- und Raumfahrtindustrie herstellt: Innerhalb eines Tages werden kleine Aluminiumprototypen zu großen Stahlhalterungen verarbeitet, und mit dem APC können sie Paletten schnell genug wechseln, um die Auslastung bei 80 % zu halten, ohne Personal für 12-Stunden-Schichten zu binden.
Vollautomatische Roboterbeladung: Für eine hochvolumige Produktion ohne Unterbrechung
Wenn Sie Chargen von mehr als 500 identischen Teilen verarbeiten oder die Maschine in der zweiten und dritten Schicht ohne Personal vor Ort betreiben möchten, ist die vollautomatische Roboterbeladung die richtige Wahl. Dieser Aufbau verwendet einen 6-Achsen-Roboter (manchmal zwei Roboter, wenn Sie einen großen Teilemix haben), der die Bereitstellung des Rohmaterials, das Laden und Entladen der Teile und sogar die Teileprüfung auf Maßgenauigkeit oder Oberflächengüte übernimmt. Es lässt sich direkt in die Steuerung der Maschine integrieren, sodass der Roboter weiß, wann ein Zyklus abgeschlossen ist, das fertige Teil greift, ein neues lädt und die Späne zwischen den Durchgängen entfernt – alles ohne manuelle Eingabe.
Moderne Roboterkonfigurationen lassen sich perfekt mit horizontalen Hochgeschwindigkeitsbearbeitungszentren kombinieren, da durch die horizontale Ausrichtung keine Gefahr besteht, dass Teile während des Ladens herunterfallen, und die Späne automatisch abfallen, sodass der Roboter nur die Teile handhaben und nicht die Späne entfernen muss. VieleHochleistungs-HorizontalbearbeitungszentrumDie Modelle sind für die Roboterintegration vorverdrahtet, sodass Sie keine kundenspezifische Verkabelung vornehmen müssen, die zu Fehlern oder Ausfallzeiten führen kann.
Der größte Vorteil der Roboterbeladung ist die Maschinenauslastung. Ich habe gesehen, dass Werkstätten ihre Hochgeschwindigkeits-Horizontalmaschinen mit Roboterbeladung zu 90 % oder mehr laufen lassen, verglichen mit 50–60 % manueller Beladung. Eine Werkstatt für medizinische Geräte, mit der wir letztes Jahr zusammengearbeitet haben, ist für ihre chirurgischen Schrauben von einer manuellen auf eine Dual-Roboter-Zelle umgestiegen: Sie stellten 1.000 Teile pro Tag in Handarbeit her, und mit dem Roboter fertigten sie 2.500 Teile pro Tag, und das 18 Stunden am Tag ohne Personal. Der Haken hier sind die Vorabkosten und die Einrichtung. Eine vollständige Roboterzelle kann je nach Anzahl der Roboter und Teilegrößen 50.000 bis 150.000 US-Dollar kosten, und die Programmierung eines neuen Teils dauert 2 bis 4 Wochen. Sie benötigen außerdem ein konsistentes Teiledesign. Wenn Sie jede Woche auf eine neue Teileform umsteigen, wird die ständige Neuprogrammierung des Roboters Ihre Ersparnisse aufzehren.
Hybride Lademethoden: Anpassung an Ihren individuellen Arbeitsablauf
Viele Shops passen nicht genau in eine Kategorie und verwenden daher eine Hybridmethode, die das Beste aus verschiedenen Ansätzen kombiniert. Beispielsweise könnte eine Werkstatt manuelle Beladung für Prototypenläufe, halbautomatische APCs für mittelgroße Chargen und Roboterbeladung für große, regelmäßige Bestellungen verwenden. Ein weiterer häufiger Hybrid ist das „bedienerunterstützte Roboterladen“: Der Roboter handhabt schwere, große Teile (wie Motorblöcke), während ein Bediener kleine, empfindliche Teile lädt, die der Roboter nicht sicher greifen kann, wodurch Geschwindigkeit und Flexibilität ausgeglichen werden.
Einer meiner liebsten Hybridaufbauten, bei deren Aufbau ich letztes Jahr geholfen habe, war für einen Hersteller von Schwermaschinenkomponenten: Sie betreiben 1.000-Pfund-Stahlzahnräder auf einem horizontalen Hochgeschwindigkeitsbearbeitungszentrum. Der Roboter ist für die Handhabung der fertigen und rohen Zahnräder mit einem Gewicht von 900 Pfund ausgelegt, die anfängliche Befestigung der maßgefertigten Grabsteinplatten übernimmt jedoch der Bediener. Auf diese Weise müssen sie den Roboter nicht jedes Mal neu programmieren, wenn sie einen Grabstein wechseln, was stundenlange Rüstzeit spart und der Roboter das wiederholte schwere Heben während der Durchläufe übernimmt.
Wichtige Tipps zur Vermeidung kostspieliger Fehler
Unabhängig davon, für welche Lademethode Sie sich entscheiden, gibt es ein paar häufige Fallstricke, die ich in Geschäften immer wieder sehe. Passen Sie Ihre Ladegeschwindigkeit zunächst immer an die Taktzeit der Maschine an. Ein horizontales Hochgeschwindigkeitsbearbeitungszentrum kann ein Teil in 3 Minuten schneiden. Wenn Ihr Be-/Entladevorgang also 5 Minuten dauert, bleibt die Maschine die Hälfte der Zeit im Leerlauf. Berechnen Sie Ihre Teilezykluszeit und wählen Sie dann eine Lademethode aus, mit der Teile in weniger als 70 % dieser Zykluszeit ausgetauscht werden können, um die Auslastung hoch zu halten.


Zweitens: Investieren Sie in Schnellwechselvorrichtungen. Selbst wenn Sie manuelle Beladung verwenden, ermöglichen Visiere oder Paletten, die in höchstens zwei Minuten ausgetauscht werden können, einen schnelleren Jobwechsel. Bei automatisierten Systemen machen standardisierte Greifer, die für mehrere Teilegrößen geeignet sind, den Kauf neuer Greifer bei jedem Teilewechsel überflüssig.
Drittens: Bauen Sie einen Sicherheitspuffer für Späne und Späne ein. Horizontale Maschinen eignen sich hervorragend für die Spanabfuhr, aber wenn sich auf der Ladeseite Späne ansammeln, können diese Teile beschädigen oder den Lademechanismus blockieren. Planen Sie alle 50 Zyklen eine Spanentfernungszeit von 5 bis 10 Minuten ein oder programmieren Sie die Maschine so, dass sie vor dem Auflegen jedes Teils Luft in den Ladebereich bläst.
Wenn Sie die geringe Auslastung Ihres Hochgeschwindigkeits-Horizontalbearbeitungszentrums satt haben oder Ihren Beladungsprozess aufrüsten möchten, um die Produktion zu steigern, kann Ihnen unser Team die besten Optionen für die Größe, den Teilemix und das Budget Ihrer Werkstatt zeigen. Wir bieten maßgeschneiderte Lösungen von manuellen Schnellwechseleinrichtungen bis hin zu kompletten Roboterzellen, die alle so konzipiert sind, dass sie sich nahtlos in unsere integrieren lassenHochgeschwindigkeits-HorizontalbearbeitungszentrumUndHochleistungs-HorizontalbearbeitungszentrumLinien. Modelle mit Doppelspindel-Bearbeitungszentren eignen sich auch ideal für halbautomatische Anlagen, da sie über Doppelspindeln verfügen, die die Produktion am Laufen halten, während Sie nebenbei Teile austauschen. Kontaktieren Sie noch heute unser Team, um Ihre Produktionsziele zu besprechen.
Referenzen
- Bearbeitungsmagazin. „Optimierung der Be- und Entladung für horizontale Bearbeitungszentren“, 2023.
- Moderne Maschinenwerkstatt. „Roboterautomatisierung für die Hochgeschwindigkeitsbearbeitung: Best Practices für die Nutzung“, 2022.
- SME (Gesellschaft der Fertigungsingenieure). „Horizontaler Bearbeitungszentrumsbetrieb und Workflow-Optimierung“, 2021.
- Lösungen für die Automobilfertigung. „Halbautomatische Spannvorrichtung für die Produktion mittlerer Stückzahlen“, 2023.