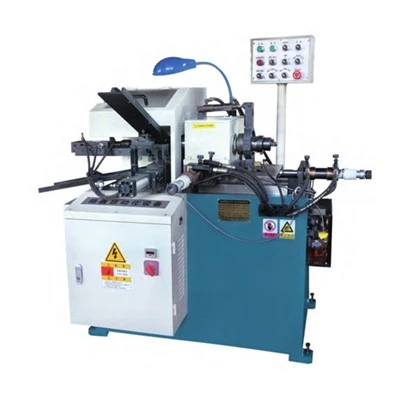
Wenn Sie schon einmal in einem CNC-Bearbeitungszentrum gearbeitet haben, wissen Sie, dass selbst kleine, scheinbar vermeidbare Probleme einen Produktionslauf zum Scheitern bringen können – nichts ist frustrierender als das Verfangen von Spänen. Es handelt sich um ein Problem, das in den schlimmsten Momenten auftritt: mitten in der Produktion, wenn die knappe Frist eines Kunden auf dem Spiel steht und eine Maschine, die autonom laufen soll, plötzlich zum Stillstand kommt. Als Lieferant von CNC-Bearbeitungszentren habe ich Hunderte von Stunden damit verbracht, Werkstattmeister durch genau dieses Problem zu führen, Fehler vor Ort zu beheben, Strategien zu verfeinern und sogar unsere eigenen Maschinen neu zu konstruieren, um dem Problem entgegenzuwirken. Das Verfangen von Spänen ist kein Fehler im Prozess; Es handelt sich um eine lösbare Herausforderung, die Maschinendesign, Betriebsgewohnheiten und proaktive Wartung miteinander verbindet. Lassen Sie uns erklären, was es ist, warum es passiert und wie man es endgültig beheben kann.
Lassen Sie uns zunächst definieren, womit wir es eigentlich zu tun haben. Von einer Spanverhedderung spricht man, wenn Metall- oder Nichteisen-Bearbeitungsspäne – lange, fadenförmige oder eng gewellte Späne, die bei Schneidvorgängen entstehen – sich um Schneidwerkzeuge, Werkstückhalterungen, Spindeln oder sogar das Werkstück selbst wickeln. Im Gegensatz zu kleinen, körnigen Spänen, die leicht abfallen, erzeugen diese verwickelten Massen Reibung, die die Schnittkräfte verzerrt, Werkzeuge vorzeitig verschleißt, fertige Werkstücke zerkratzen kann und sogar Maschinenachsen blockieren kann, wenn sie nicht bearbeitet werden. Für unsere Kunden bedeutet dies ungeplante Ausfallzeiten, zusätzliche Werkzeugkosten und manchmal Ausschussteile. Dies kommt besonders häufig bei der Bearbeitung von duktilen Materialien wie Aluminium vor, einem Grundbestandteil in Branchen von der Luft- und Raumfahrt bis zur Automobilindustrie, wo lange, kontinuierliche Späne die Norm sind.
Im Laufe der Jahre habe ich beobachtet, dass sich Späne bei allen Arten von CNC-Maschinen verfangen, von kleinen Tischgeräten bis hin zu großen Portalsystemen. Aus diesem Grund haben wir in unserem Unternehmen unsere Linien so konstruiert, dass das Spanmanagement Vorrang hat, aber selbst unsere am besten konzipierten Maschinen können Probleme haben, wenn die Bediener sich nicht an bewährte Verfahren halten. Beginnen wir mit den Grundursachen, denn die Lösung des Problems beginnt damit, herauszufinden, warum es in Ihrem spezifischen Setup auftritt.


Einer der größten Faktoren sind die Materialart und die Schnittparameter. Duktile Metalle wie Aluminium, Edelstahl und Kupfer bilden viel leichter lange, faserige Späne als spröde Materialien wie Gusseisen, das in kleine Stücke zerbricht. Bei der Bearbeitung von Aluminium beispielsweise kann eine zu hohe Schnittgeschwindigkeit oder ein zu niedriger Vorschub dazu führen, dass der Span zu dünn und flexibel wird und sich um das Werkzeug herumrollt, anstatt sauber zu brechen. Ich erinnere mich an einen Kunden, der letztes Jahr eine CNC-Aluminiumprofilmaschine für Halterungen in der Luft- und Raumfahrt betrieb – er ließ das Werkzeug mit 1200 SFM und einem Vorschub von 0,005 Zoll pro Zahn laufen, und jeder Durchgang endete mit verhedderten Spänen, die sich um den Schaftfräser wickelten. Nachdem sie die Parameter auf 900 SFM und 0,008 IPT eingestellt hatten, zerfielen die Späne in kleine, handliche Locken, anstatt sich zu verheddern.
Eine weitere häufige Ursache ist die falsche Werkzeugauswahl und der falsche Zustand. Werkzeuge mit scharfen, gut gepflegten Schneidkanten erzeugen gleichmäßigere Späne als stumpfe Werkzeuge, die dazu neigen, am Material zu schleifen und einen ungleichmäßigen Spanfluss zu verursachen. Darüber hinaus kann die Verwendung von Werkzeugen, die für ein Material auf einem anderen ausgelegt sind, zu übermäßiger Hitze und schlechter Spanbildung führen. Bei der Profilbearbeitung beispielsweise weist die Verwendung eines Allzweck-Schaftfräsers für Aluminium möglicherweise nicht die richtige Nutengeometrie auf, um die Späne abzuleiten, was zu Verwicklungen führen kann. Aus diesem Grund raten wir unseren Kunden immer, ihre Werkzeuge an ihr Material und ihren Einsatz anzupassen – dies ist kein Patentrezept, das für alle passt.
Auch Maschinendesign und -einrichtung spielen eine entscheidende Rolle. Maschinen mit schlechter Spanabsaugung oder Vorrichtungen, die Werkstücke auf engstem Raum platzieren, wo sich Späne festsetzen können, sind weitaus anfälliger für Verwicklungen. Ein Universal-Z-Achsen-Kastenführungs-Vertikalbearbeitungszentrum verfügt beispielsweise über ein starres, robustes Z-Achsen-Design, das sich hervorragend für schwere Schnitte eignet. Wenn der Späneförderer jedoch zu klein ist oder die Spindelhöhe der Maschine nicht genügend Freiraum für den Spanabfall lässt, sammeln sich Späne um das Werkzeug herum an. Ich habe das aus erster Hand in einer Autoteilewerkstatt gesehen, in der unsere vertikalen Kastenbearbeitungszentren für Getriebegehäuse liefen – ihr Späneförderer war für 500 Pfund pro Stunde ausgelegt, aber ihre schweren Stahlschnitte produzierten 700 Pfund pro Stunde verwickelte Späne, was zu wiederholten Rückständen führte. Die Modernisierung des Förderbandes war die schnelle Lösung, die sie brauchten. Selbst multifunktionale vertikale Bearbeitungszentren, die auf Vielseitigkeit ausgelegt sind, können Probleme mit dem Spanfluss haben, wenn der Arbeitsbereich nicht für die Art der produzierten Späne optimiert ist.
Kommen wir nun zu den Lösungen – das sind die umsetzbaren Schritte, die ich mit Hunderten von Kunden geteilt habe und die ich im Laufe meiner jahrelangen Praxiserfahrung verfeinert habe. Sie sind in vier Kategorien unterteilt: betriebliche Anpassungen, Werkzeug-Upgrades, Maschinenmodifikationen und proaktive Wartung.
Erstens betriebliche Anpassungen. Der erste Schritt besteht darin, die Schnittparameter für Ihr spezifisches Material und Ihre Maschine zu optimieren. Wenn Sie Aluminium bearbeiten, beispielsweise auf einer CNC-Aluminiumprofilmaschine, passen Sie SFM und Vorschubgeschwindigkeit an, um kurze, gebrochene Späne statt langer Fäden zu erzeugen. Für die meisten Aluminiumbearbeitungen wird eine Spandicke von 0,010 bis 0,020 Zoll angestrebt – diese lässt sich mit einer einfachen Formel berechnen, aber die meisten Hersteller von CNC-Werkzeugen bieten auch Richtlinien für gängige Bearbeitungen an. Ein weiterer wichtiger Betriebstipp ist die Verwendung von Spanbrechstrategien. Viele moderne CNC-Steuerungen, darunter auch die unserer Linien wie das multifunktionale vertikale Bearbeitungszentrum, verfügen über integrierte Spanbrechzyklen, die das Werkzeug regelmäßig anhalten, um Späne zu zerkleinern. Wenn Sie beispielsweise bei einem 2-Zoll-Schnitt alle 0,5 Zoll des Schnitts eine Verweilzeit von 0,1 Sekunden festlegen, wird der Span zerstört, bevor er sich zu kräuseln beginnt. Es klingt einfach, aber diese kleine Anpassung reduziert die Spanverwicklung bei vielen unserer Profilbearbeitungskunden um 60 %. Vermeiden Sie es außerdem, Steigungen in voller Tiefe in einem Durchgang zu schneiden, wenn dies zu langen Spänen führt – manchmal erzeugen mehrere leichtere Durchgänge viel besser handhabbare Späne.
Zweitens, Werkzeug-Upgrades. Dies ist eine der wirkungsvollsten Änderungen, die Sie vornehmen können, um Verstrickungen zu reduzieren. Für die Spanabfuhr ist die Verwendung von Werkzeugen mit der richtigen Nutgeometrie unerlässlich. Bei Aluminium beispielsweise sorgen Werkzeuge mit polierten Spannuten (oft als „superfinishe“ oder „Spiegelnuten“ bezeichnet) dafür, dass die Späne herausrutschen, anstatt sich zu verfangen, und eine 3-schneidige oder 4-schneidige Konstruktion mit einem hohen Spiralwinkel (35 bis 45 Grad) zieht die Späne aus dem Arbeitsbereich weg, anstatt sie um das Werkzeug wickeln zu lassen. Für die Stahlbearbeitung sind Werkzeuge mit gezahnten Schneidkanten oder Spanbrecherrillen auf der Wendeschneidplatte so konzipiert, dass sie lange Späne in kleine Stücke brechen. Ich empfehle außerdem den effektiven Einsatz von Kühlmittel – Hochdruckkühlmittel (mindestens 1000 PSI und bis zu 3000 PSI für tiefe Schnitte), das auf die Schneidzone gerichtet ist, spült Späne vom Werkzeug weg. Viele unserer Kunden machen den Fehler, das Kühlmittel auf das Werkstück statt auf die Schneidkante des Werkzeugs zu richten; Durch die Ausrichtung der Kühlmitteldüsen auf die Werkzeugspitze wird die Spanabfuhr bei den meisten Operationen verdoppelt. Einer unserer Kunden aus der Luft- und Raumfahrtindustrie, der in seiner CNC-Profilbearbeitungslinie Strukturteile aus Aluminium verarbeitet, die auf Hochdruckkühlmittel und Schaftfräser mit polierten Nuten umgerüstet wurden, hat festgestellt, dass die durch Späne verursachten Ausfallzeiten von 8 Stunden pro Woche auf weniger als 1 Stunde gesunken sind.
Drittens: Änderungen an Maschinen und Vorrichtungen. Wenn Betriebs- und Werkzeugänderungen nicht ausreichen, werfen Sie einen Blick auf das Spanmanagementsystem und die Vorrichtungseinrichtung Ihrer Maschine. Bei Maschinen wie dem Universal Z-Axis Box Way Vertical Machining Center, das häufig für schwere, hochbelastete Schnitte verwendet wird, kann die Aufrüstung Ihres Späneförderers auf ein Modell mit höherer Kapazität oder der Einbau eines Späneabscheiders im Bürstenstil verhindert werden, dass sich Verwicklungen bilden, wenn Späne am Förderer haften bleiben. Sie können auch Spanschnecken oder Abblassysteme an engen Stellen anbringen, an denen Späne hängen bleiben – beispielsweise unter der Spindel oder um die Schraubstockbacken herum. Hier wird oft die Vorrichtungskonstruktion vernachlässigt: Wenn Ihr Schraubstock oder Ihre Vorrichtung zu nah an der Schneidbahn platziert ist, können die Späne nicht abfallen und bleiben stattdessen zwischen dem Werkzeug und der Vorrichtung hängen. Dieses Problem lässt sich beheben, indem man die Höhe der Vorrichtung anpasst oder Ausschnitte in die Vorrichtungen einfügt, um den Spänedurchgang zu ermöglichen. Für unsere Kunden mit Portalbearbeitungszentren, die oft große, lange Teile bearbeiten, kann die Anbringung von Spanabweisern entlang des Arbeitsbereichs der Maschine die Späne zum Förderband leiten, anstatt sie auf den Tisch fallen zu lassen und sich zu verheddern.
Viertens proaktive Wartung und Überwachung. Das Verfangen von Spänen fängt oft im Kleinen an und mit der Zeit sammeln sich winzige Späne an. Daher ist es wichtig, bei der Maschinenwartung den Überblick zu behalten. Dazu gehört die tägliche Reinigung des Arbeitsraums, des Späneförderers und der Werkzeugwechsler – selbst eine dünne Schicht Metallspäne kann den Spanfluss stören oder dazu führen, dass ein Werkzeug mitten im Arbeitsgang verwickelte Späne aufnimmt. Überprüfen Sie außerdem vor jedem Durchlauf den Zustand des Werkzeugs: Ein stumpfes Werkzeug führt nicht nur zu schlechten Schnitten, sondern auch zu ungleichmäßigen Spänen, die viel eher dazu neigen, sich zu verfangen. Für unsere Stammkunden bieten wir eine monatliche Wartungsprüfung an, bei der wir den Spindelrundlauf, die Kühlmitteldüsen und die Funktion des Späneförderers ihrer Maschine überprüfen. Die meisten berichten, dass dieser kleine Schritt ungeplante Ausfallzeiten um 40 % reduziert. Moderne CNC-Maschinen bieten auch Überwachungstools: Einige unserer High-End-Modelle, wie das High Precision Gantry Machining Center, verfügen über integrierte Lastwächter an der Spindel, die den Bediener warnen, wenn die Schnittkräfte ansteigen – ein Zeichen dafür, dass sich Späne verfangen, bevor sie Schaden anrichten. Mithilfe dieser Warnungen können Sie die Maschine frühzeitig anhalten, das Problem beheben und den Ausschuss eines Teils oder die Beschädigung eines Werkzeugs vermeiden.
Lassen Sie uns nun über häufige Fehler sprechen, die ich in Geschäften beobachte, wenn es um die Verwicklung von Spänen geht. Erstens warten sie zu lange, um Chips abzuräumen. Viele Betriebe lassen die Maschine stundenlang laufen, ohne den Arbeitsbereich zu überprüfen, vorausgesetzt, der Späneförderer erledigt seine Arbeit. Insbesondere bei großen Maschinen können sich die Späne jedoch unbemerkt hinter Vorrichtungen oder unter der Spindel ansammeln. Eine einfache Lösung besteht darin, einen Timer so einzustellen, dass er die Späne stündlich entfernt, oder das Teileprogramm einer Maschine zu verwenden, um zwischen den Vorgängen eine Pause zum Spanbeseitigen einzulegen. Zweitens verwenden sie für alle Vorgänge generische Schnittparameter. Ich habe eine Werkstatt gesehen, in der Aluminiumteile mit der gleichen SFM und Vorschubgeschwindigkeit bearbeitet werden wie für Stahlteile, und frage mich, warum die Späne verheddert werden. Parameter müssen für Material, Werkzeug und Maschine angepasst werden. Drittens vernachlässigen sie die Schulung der Bediener. Spanverwicklungen treten häufig auf, wenn ein Bediener in Eile ist, die Überprüfung des Werkzeugzustands versäumt oder eine Warnung von der CNC-Steuerung ignoriert. Die Investition von Zeit in die Schulung Ihres Teams zur Parameteranpassung, Werkzeugauswahl und grundlegenden Fehlerbehebung zahlt sich weitaus mehr aus als jedes andere Gerät.
Letztendlich ist das Verfangen von Spänen kein unlösbares Problem – es ist ein beherrschbares Problem, das intelligente Abläufe, die richtigen Werkzeuge und eine ausgereifte Maschine vereint. Im Laufe des letzten Jahrzehnts haben wir unser gesamtes Sortiment an CNC-Bearbeitungszentren im Hinblick auf diese Herausforderungen aktualisiert: von der CNC-Aluminiumprofilmaschine mit optimiertem Spanfluss und Kompatibilität mit polierten Spannuten bis hin zum Hochpräzisions-Portalbearbeitungszentrum mit integrierter Lastüberwachung zur frühzeitigen Erkennung von Verwicklungen. Wir verkaufen nicht nur Maschinen; Wir arbeiten mit unseren Kunden zusammen, um diese realen Probleme zu lösen, denn wir haben gesehen, wie sich ein ungeplanter Ausfall auf das Endergebnis eines kleinen Ladens oder den Lieferplan eines großen Herstellers auswirken kann.
Wenn Sie es leid sind, dass sich Späne verfangen und Ihre Produktionsabläufe verlangsamen, sind wir hier, um Ihnen zu helfen. Unser Team verfügt über jahrzehntelange Erfahrung in der Behebung genau dieser Probleme und kann mit Ihnen zusammenarbeiten, um Ihre aktuelle Einrichtung zu bewerten, Anpassungen an Ihren Abläufen oder Werkzeugen zu empfehlen oder Sie durch die Gestaltung unserer CNC-Bearbeitungslinien zu führen, um dieses häufige Problem zu minimieren. Ganz gleich, ob Sie kleine Profilteile oder große Komponenten im Portalmaßstab verarbeiten, wir können eine Lösung maßgeschneidert für Ihre Produktionsanforderungen entwickeln. Kontaktieren Sie uns noch heute, um zu besprechen, wie wir Ihnen dabei helfen können, durch Späne verursachte Ausfallzeiten zu vermeiden und dafür zu sorgen, dass Ihr CNC-Bearbeitungszentrum reibungslos läuft.
Referenzen
- Smith, J. (2021). CNC-Bearbeitung: Best Practices für Spanbildung und Verdunstung. Industrial Machining Journal, 45(2), 112-118.
- Lee, S. & Park, H. (2022). Optimierung der Schnittparameter zur Reduzierung der Spanverwicklung bei der Aluminiumbearbeitung. Journal of Manufacturing Processes, 78, 245-253.
- Thompson, R. (2020). Überlegungen zum Maschinendesign für ein effizientes Spanmanagement in vertikalen Bearbeitungszentren. International Journal of Machine Tools & Manufacture, 158, 103689.
- Garcia, M. & Chen, L. (2023). Proaktive Wartungsstrategien zur Reduzierung ungeplanter Ausfallzeiten bei hochvolumigen CNC-Operationen. Produktionstechnik heute, 19(3), 89-96.