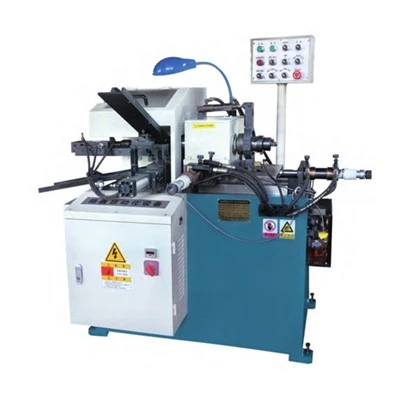
Hallo liebe CNC-Bediener, Einrichter und alle, die jemals um 2 Uhr morgens auf das Bedienfeld eines horizontalen Bearbeitungszentrums (HMC) gestarrt und sich gefragt haben, warum Ihre Teile zu heiß oder zu rau sind oder viel länger brauchen, als sie sollten. Volle Transparenz hier: Ich bin Teil des Teams des HMC-Lieferanten, für den Sie wahrscheinlich nach Teilen gesucht haben, und seien wir ehrlich: Niemand möchte einen Tag damit verschwenden, Parameter zu optimieren, nur um unterdurchschnittliche Ergebnisse zu erzielen. Ich habe neue Bediener gesehen, die das Handtuch geworfen haben, weil sie Geschwindigkeit und Vorschub vermasselt haben, und erfahrene Leute, die Spindeln überlastet haben, als wäre es ein Rennen (Spoiler: Das endet nie gut). Heute erläutere ich, wie man die HMC-Schnittparameter tatsächlich ohne viel Aufwand anpasst – Dinge, die wir bei der Fehlersuche an über 100 unserer horizontalen Bearbeitungszentren für große und kleine Betriebe gelernt haben.
Lassen Sie uns zunächst eines klarstellen: HMCs sind keine Vertikalmühlen. Sie sind für eine gleichmäßige Spanabfuhr, eine starre Befestigung und den ununterbrochenen Betrieb von Teilen ausgelegt, aber das bedeutet auch, dass ihre Parameter nicht für alle geeignet sind. Ich habe beobachtet, wie ein Mann auf einer einfachen HMC die gleiche Vorschubgeschwindigkeit für Aluminium und Stahl verwendete und einen Hartmetalleinsatz in 10 Minuten ausbrannte. Schlechter Schachzug. Bevor wir mit der Anpassung beginnen, müssen Sie zunächst zwei kurze Überprüfungen durchführen – keine Ausnahmen.
Erstens: Kennen Sie die technischen Daten Ihrer Maschine. Wenn Sie ein Hochgeschwindigkeits-Horizontalbearbeitungszentrum wie das von uns verlinkte Modell verwenden, verfügt es über eine andere Spindel (höhere Drehzahl, möglicherweise einen leichteren Spindelkopf) als unser Hochleistungs-Horizontalbearbeitungszentrum, das für schwere Schnitte in zähen Legierungen ausgelegt ist. Behandeln Sie einen Hochgeschwindigkeits-HMC mit 15.000 U/min nicht wie ein Arbeitstier mit 6.000 U/min – sein Vorteil liegt in schnelleren, leichteren Durchgängen und nicht darin, Material zu beanspruchen. Wenn Sie ein Doppelspindel-Bearbeitungszentrum betreiben, ist das eine weitere Ebene: Sie haben zwei Werkzeuge, die gleichzeitig schneiden, Ihre Parameter können also nicht einfach doppelt so hoch sein wie bei einer Einzelspindel – Sie müssen die Werkzeugwegüberlappung und die Spanlast pro Spindel berücksichtigen. Verstanden? Gut.
Zweitens: Planen Sie Ihr Teil und Material. Ist das Aluminium 6061 (leicht, fehlerverzeihend) oder 7075 (härter, härtet aus)? Ist das Weichstahl oder Werkzeugstahl? Sogar die Form ist wichtig – tiefe Taschen vs. flache Oberflächen vs. enge Ecken. Ich wurde einmal in einer Werkstatt in Panik angerufen, weil bei den Eckschnitten Einsätze abplatzten; Es stellte sich heraus, dass sie die Vorschubgeschwindigkeit dort erhöht haben, ohne sie zu verlangsamen, da das Werkzeug in Ecken härter zuschneidet. Solche Dinge reparieren wir ständig in unserer Werkstatt, daher ist dieser Schritt nicht verhandelbar.
Kommen wir nun zu den eigentlichen Anpassungen, beginnend mit den Grundlagen, die alle aus der Fassung bringen: Spindelgeschwindigkeit (U/min) und Vorschubgeschwindigkeit. Machen wir zunächst einen kurzen Mathe-Hack: Chip-Last. Das ist die Materialmenge, die jeder Zahn Ihres Schneidwerkzeugs pro Umdrehung abträgt, und sie ist die Grundlage für jeden Parameter. Die Formel ist einfach: Vorschubgeschwindigkeit (IPM) = U/min × Anzahl der Zähne × Spanlast pro Zahn (IPT). Bei den meisten Bedienfeldern können Sie die Spanlast eingeben, das ist also viel einfacher als eine spontane Berechnung. Aber hier machen die Leute Fehler: Sie verwenden eine generische Spanladung aus einem Werkzeugkatalog, ohne sie an ihre Maschine anzupassen. Bei einem horizontalen Hochgeschwindigkeitsbearbeitungszentrum liegt die Spanlast von Aluminium normalerweise bei etwa 0,003–0,008 IPT. Wenn Ihre Maschine jedoch über eine starre Spindel verfügt (was im Gegensatz zu einer schwachen vertikalen Spindel der Fall ist), können Sie diese höher ansetzen. Bei Schneidwerkzeugstahl für ein Hochleistungs-Horizontalbearbeitungszentrum ist die Spanlast geringer – etwa 0,001–0,004 IPT –, da das Material zäh ist und eine Überlastung der Spindel wie verrückt vibriert und die Oberflächengüte beeinträchtigt. Wenn Sie über ein Bearbeitungszentrum mit zwei Spindeln verfügen, teilen Sie die gesamte Spanlast pro Werkzeug durch zwei, da beide gleichzeitig schneiden – Sie möchten nicht, dass jedes Werkzeug um Platz im Span kämpft.
Als nächstes kommen Schnitttiefe und Schnittbreite (auch DOC und WOC genannt, da wir hier keine Aufsätze schreiben). Diese gehen mit der Spindeldrehzahl einher. Nehmen wir an, Sie arbeiten mit einem ¾-Zoll-Schaftfräser für Aluminium. Wenn Sie die volle Schnittbreite (100 % des Werkzeugdurchmessers) verwenden, müssen Sie die Vorschubgeschwindigkeit um 20–30 % verringern und auch die Drehzahl etwas verringern – da das Werkzeug vollständig versenkt ist und somit mehr Material pro Zahn schneidet. Wenn Sie eine Schnittbreite von 25 % verwenden, können Sie den Vorschub und die Drehzahl erhöhen, da das Werkzeug nur einen kleinen Biss aufnimmt. Für Da HMCs über horizontale Spindeln verfügen, fallen die Späne auf natürliche Weise ab, sodass Sie in der Regel tiefere Schnitte ausführen können als bei vertikalen Fräsern, aber seien Sie nicht gierig. Ich habe gesehen, wie eine Werkstatt einen 2-Zoll-DOC auf einem Hochleistungs-HMC für ein Titanteil verwendet und einen ½-Zoll-Schaftfräser verwendet hat. Es stellte sich heraus, dass sie vergessen haben, dass HMCs starr, aber nicht unzerbrechlich sind. Profi-Tipp: Beginnen Sie mit 10 % DOC und WOC und erhöhen Sie diese bei jedem Testdurchlauf um 10–15 % Erhalten Sie Späne, die gleichmäßig, dünn und gleichfarbig sind (bei Aluminium ist das Silber; bei Stahl hellbraun – dunkelbraun bedeutet, dass Sie überhitzen).
Lassen Sie uns nun über die Fehler sprechen, die uns am häufigsten passieren, und darüber, wie wir sie beheben können. Erstens Vibration oder Rattern. Wenn Ihr Teil wellige Wände hat oder das Werkzeug dieses schreckliche hohe Jaulen von sich gibt, ist das ein Zeichen dafür, dass die Parameter nicht korrekt sind. Erster Check: Vorschub vs. Geschwindigkeit. Wenn die Geschwindigkeit zu hoch und der Vorschub zu niedrig ist, reibt das Werkzeug statt zu schneiden. Beheben Sie das Problem, indem Sie die Vorschubgeschwindigkeit um 10 % erhöhen und die Drehzahl um 5 % senken. Wenn Sie ein kleines Werkzeug verwenden (z. B. einen 1/8-Zoll-Schaftfräser für Details), verringern Sie die Schnitttiefe und vergrößern Sie die Schnittbreite ein wenig – kleine Werkzeuge hassen tiefe, schmale Schnitte. Ein weiteres häufiges Problem: Überhitzung. Wenn Ihre Wendeschneidplatte blau oder das Teil verfärbt ist, ist Ihre Spanlast zu hoch oder Sie verwenden nicht genug Kühlmittel (Moment, wir sollten Kühlmittel erwähnen? Kurzer Umweg: HMCs drücken normalerweise Kühlmittel durch die Spindel, stellen Sie also sicher, dass dies nicht der Fall ist Verstopft (wir hatten schon einmal Werkstätten, die vergessen haben, einen Kühlmittelfilter zu reinigen, und sich gefragt haben, warum ihre Teile verbrennen). Um die Überhitzung zu beheben, senken Sie die Drehzahl ein wenig (um 10–15 %) und reduzieren Sie die Spanbelastung um den gleichen Betrag. Wenn es sich um Aluminium handelt, können Sie einen Luftstoß verwenden, wenn Sie kein Kühlmittel benötigen, aber trotzdem auf die Geschwindigkeit achten.
Was ist, wenn Sie den Job wechseln? Kopieren Sie nicht einfach Parameter aus dem letzten Teil und fügen Sie sie ein. Wir hatten einen Kunden mit einem Doppelspindel-Bearbeitungszentrum, der seine alten Aluminiumparameter für Stahl verwendete und bei den ersten 10 Teilen beide Werkzeuge kaputt machte. Neuer Job? Beginnen Sie konservativ. Wenn Sie beispielsweise von 6061-Aluminium auf 4140-Stahl umsteigen, verringern Sie die Drehzahl um 50 % (Aluminium läuft bei 10.000, Stahl bei etwa 5.000) und reduzieren Sie die Spanlast um 60 % – das ist eine sichere Grundlinie, und optimieren Sie dann von dort aus. Beim Schruppen oder Schlichten geht es beim Schruppen vor allem um den Materialabtrag – also höhere DOC- und WOC-Werte, etwas niedrigere Geschwindigkeit, höhere Vorschubgeschwindigkeit. Beim Schlichten geht es um die Oberflächengüte – also niedrigerer DOC (z. B. 0,020–0,050 Zoll), höhere Geschwindigkeit, geringere Vorschubgeschwindigkeit bei besserer Spanlast. Bei einem Hochgeschwindigkeits-Horizontalbearbeitungszentrum erhalten Sie durch Schlichten von Aluminium bei 15.000 U/min mit einem IPT von 0,005 ein Hochglanzfinish, wenn die Aufspannung fest sitzt – probieren Sie es aus, es funktioniert viel besser, als beim Schlichten auf Geschwindigkeit zu drängen.
Moment, noch etwas: HMC-spezifische Macken. Da die Spindel horizontal ist, werden die Späne nach unten abgeführt. Wenn sich Ihr Werkzeugweg jedoch dreht, können sich die Späne im Schnittbereich verfangen. Das bedeutet, dass Sie den Vorschub um 20 % verlangsamen, bis Sie sehen, dass die Späne verschwunden sind, wenn Sie die Vorschubgeschwindigkeit in Bereichen anpassen, in denen sich viel Span ansammelt (z. B. enge Ecken oder tiefe Schlitze). Wir konzipieren alle unsere horizontalen Bearbeitungszentren unter diesem Gesichtspunkt – Hochleistungszentren verfügen über Spänefördersysteme, die die Späne auch bei schweren Schnitten abtransportieren, Sie müssen jedoch immer noch die Spanlast im Schnitt berücksichtigen. Wenn Sie unser Doppelspindel-Bearbeitungszentrum verwenden, stellen Sie sicher, dass sich die Werkzeugpfade nicht zu 100 % überlappen. Lassen Sie zwischen den Pfaden der einzelnen Spindeln einen kleinen Abstand (ca. 0,050 Zoll), damit sich keine Späne stören, und passen Sie die Parameter jeder Spindel unabhängig an, nicht für beide gleich.
Lassen Sie uns ein kurzes reales Beispiel machen, um dies konkret zu machen. Angenommen, Sie führen einen Schruppdurchgang auf 7075-Aluminium mit einem ½-Zoll-Schaftfräser mit 4 Schneiden auf einer einfachen HMC durch (nicht unsere Hochgeschwindigkeits- oder Hochleistungslinie). Sie greifen zum Werkzeugkatalog und sehen, dass die Spanlast 0,005 IPT beträgt, also wäre die Drehzahl (sagen wir, das maximale Werkzeug beträgt 15.000) 15.000, die Vorschubgeschwindigkeit beträgt 15.000 × 4 × 0,005 = 300 IPM. Aber warten Sie, das ist auch so hoch, weil diese HMC keine supersteife Spindel hat. Senken Sie die Drehzahl auf 12.000 IPT, die Vorschubgeschwindigkeit beträgt 12.000 × 4 × 0,004 = 192 IPM. Wenn Sie Rattern sehen, können Sie die Drehzahl auf 18 IPM erhöhen auf 0,006 IPT, Vorschubgeschwindigkeit auf 432 IPM – viel schneller, dasselbe Werkzeug, weil die Maschine dafür gebaut ist. Wenn es Werkzeugstahl wäre, würden alle diese Zahlen halbiert.
Ich weiß, einige von Ihnen denken: „Aber ich habe keine Zeit für Testdurchläufe“ – aber hier ist die Sache: Ein 5-minütiger Testdurchlauf an einem Reststück desselben Materials erspart Ihnen das Zerbrechen einer 50-Dollar-Einlage, den Ausschuss eines 100-Dollar-Teils oder die Verschwendung einer Stunde. Jedes HMC, das wir verkaufen, funktioniert am besten, wenn Sie zuerst einen kurzen Testlauf mit einem Ausschussteil durchführen, es optimieren und dann loslegen. Keine Ausnahmen.


Wenn Sie neu bei HMCs sind, lassen Sie sich nicht einschüchtern. In den meisten Fällen sind schlechte Parameter darauf zurückzuführen, dass Sie die Grenzen Ihrer Maschine nicht kennen oder sich nicht an das Material anpassen. In unserer Werkstatt arbeiten wir jede Woche mit den Bedienern zusammen, um die Parameter für ihre spezifischen Maschinen zu optimieren – egal, ob Sie ein Hochleistungs-Horizontalbearbeitungszentrum für schwere Stahlschnitte, ein Hochgeschwindigkeits-Horizontalbearbeitungszentrum für Aluminiumteile für die Luft- und Raumfahrt oder ein Doppelspindel-Bearbeitungszentrum zur Verdoppelung Ihres Durchsatzes haben. Wir verkaufen nicht nur Maschinen; Wir helfen Ihnen, sie richtig zum Laufen zu bringen.
Wenn Sie eine neue HMC kaufen oder Fragen zur Optimierung der Parameter Ihrer bereits vorhandenen HMC haben, können Sie sich gerne an uns wenden – wir helfen Ihnen gerne weiter. Keine Verkaufsargumente, sondern nur ehrliche Ratschläge von Leuten, die jeden Tag mit diesen Maschinen arbeiten.
Referenzen:
- Bearbeitungsdatenhandbuch, 5. Auflage. Industriepresse, 2021.
- Bedienungs- und Programmierhandbuch für horizontale Bearbeitungszentren. AutoForce CNC-Lösungen, 2022.
- Werkzeug- und Schnittparameter für die moderne CNC-Bearbeitung. Moderne Maschinenwerkstatt, 2023.